超聲波金屬焊接機在新能源汽車充電樁里應(yīng)運
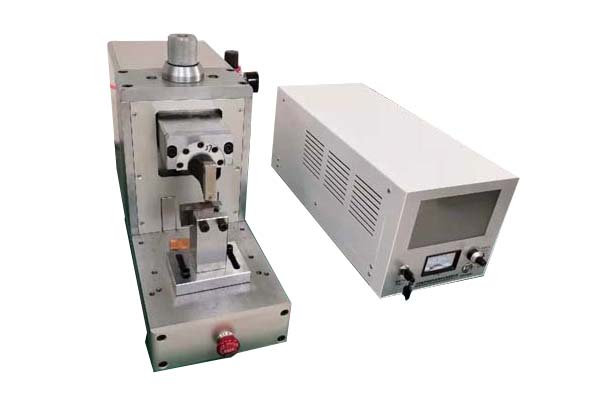
超聲波金屬焊接機在新能源汽車充電樁里,核心落點是直流快充樁內(nèi)部大電流導(dǎo)電連接,而不是塑料外殼(外殼是超聲波塑料焊,另一回事)。它的價值就一句話:在250A~1000A級載流節(jié)點上,用“冷固態(tài)焊”換極低內(nèi)阻和長期不起熱。
一、充電樁里具體焊哪里(金屬超聲焊的真實工位)
工位焊接對象為什么用超聲金屬焊充電槍/槍線端子50~150mm2 銅纜 ? 銅端子(或銅鋁端子)大截面線束,傳統(tǒng)壓接易松、錫焊易老化,超聲焊內(nèi)阻接近母材 樁內(nèi)直流母線排(Busbar)銅排?銅排、銅排?鋁排、引出線?端子快充樁母線常≥250A,螺栓連接電阻大、長期振動松動;超聲焊接頭≤2mΩ 液冷超充槍冷卻回路銅管/鋁接頭與導(dǎo)線一體化低溫連接不傷密封件,氣密性要求高 CCS/采集線束接點信號采集鋁箔 ? 銅鎳端子薄箔疊焊不燒穿,電阻焊做不到 功率模塊輸出端子IGBT/SiC模塊銅端子 ? 樁內(nèi)匯流排低溫?zé)o熱損傷,避免模塊二次受
簡單說:凡是充電樁里“粗線、大電流、銅鋁混接、怕發(fā)熱”的金屬接點,都是超聲金屬焊的主場。
二、為什么充電樁產(chǎn)線愿意換掉壓接/錫焊/電阻焊
直流快充樁的失效案例里,“端子發(fā)熱烤熔槍頭”是高頻返修項。超聲金屬焊針對的就是這個痛點:
內(nèi)阻極低:原子級固態(tài)融合,接觸電阻接近零,某樁企換超聲焊后端子內(nèi)阻降約 60%
銅鋁異種金屬友好:界面 CuAl? 脆化層可控在 ≤1μm,導(dǎo)電率保母材 85%,解決“鋁電纜+銅母線”輕量化連接
無熱損傷:焊區(qū)溫度約母材熔點 1/3,銅線不退火、絕緣層不縮皮
抗振抗疲勞:槍線頻繁插拔、拖拽、戶外溫循,超聲焊點常是“線斷焊不脫”
綠色快焊:無焊料/助焊劑,單點 0.1~1s,能耗約電阻焊 1/5~1/20
三、對比傳統(tǒng)工藝(充電樁端子場景)
工藝充電樁適用度主要短板螺絲壓接中長期振動松動、氧化、接觸電阻漂移 錫焊低(僅小信號線)焊錫電阻率高于銅,大電流發(fā)熱、低溫脆裂 電阻焊中銅導(dǎo)熱快難焊透,多股細(xì)線退火軟化和發(fā)黑 激光焊中銅高反射難焊,銅鋁熔焊生脆性化合物 超聲金屬焊高(大電流主線首選)厚板>3mm不擅長、焊頭磨損需維護
四、設(shè)備與選型要點(樁廠落地視角)
頻率:常見 15~20kHz(大線徑取低頻大振幅)
功率:充電樁 95~150mm2 銅纜點焊通常 4000W/5500W/8000W 級(如必能信 GMX-Micro D 型)
控制:壓力+能量雙閉環(huán),焊曲線追溯,過車規(guī) IATF16949
局限:適合 薄箔疊焊、線束端子、母線排搭接;極柱厚板對接仍多用激光,超聲退到“多層極耳?轉(zhuǎn)接片”類場景
 客服